激光焊接塑料的温度和透光率知多少 发布时间:2026-09-17 16:09:12

激光焊接塑料是一种依靠激光穿过上层透光材料、在下层吸光材料处转化为热量的精密连接工艺。以下是关于激光塑料焊接工艺温度和透光率的核心要点:

9f6bde32adeff2efbb314d9657b81a17.jpg


一、焊接温度

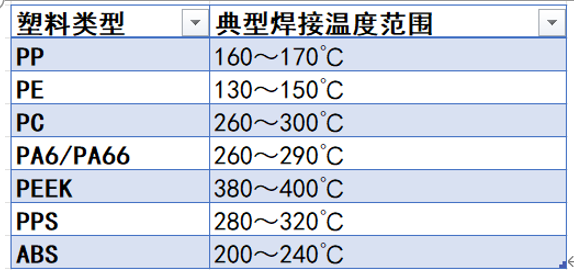
激光焊接塑料的温度控制较精密,通常需要控制在材料熔点的 ±5 范围内。不同塑料由于熔点不同,焊接温度差异显著:

1789632286.png

需同时验证材料的热变形温度(HDT),确保工件在焊接压力下不发生宏观变形。


二、透光率要求

1. 基本原理

激光焊接采用"透射-吸收"模式:

  • 上层材料:必须对激光有良好的透过性

  • 下层材料:必须能充分吸收激光能量,转化为热量


2. 透光率量化指标

  • 上层透光材料的透射率通常要求 ≥20%(针对欧威激光科技的塑料焊接设备所用激光波长)

  • 下层吸光材料对激光的吸收率越高越好(一般吸光层激光透过率为0%)


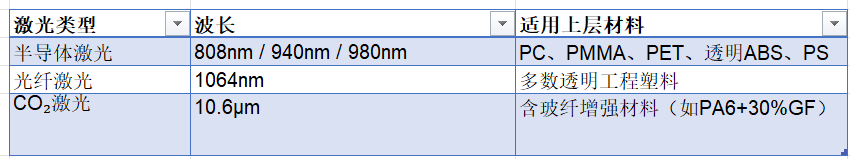
3. 常见激光波长与材料匹配

1789632351.png


4. 特殊情况的处理

  • 全透明塑料焊接:近红外激光对纯透明/白色塑料吸收较低,无法直接焊接,需在下层添加0.1%~0.5%的吸收剂(如炭黑、二氧化钛、激光吸收母粒)

  • PPS、LCP等:对近红外激光自然透过率很低,若两者都填充炭黑则无法焊接,需优化配方


三、关键工艺关联

参数

对焊接质量的影响

透光率不足

上层材料吸收过多激光,导致表面灼伤、焊缝强度低

温度过低

塑料未充分熔融,焊缝强度不达标(通常要求≥母材85%)

温度过高

材料降解、变色、产生气泡或碳化

合模间隙

一般建议控制在 ≤0.05mm,过大则热量无法有效传导


四、实际应用建议

  1. 焊前检测:建议使用近红外透光率检测仪(如980nm波段)对注塑件进行全画面扫描,自动识别透光率异常区域和杂质。

  2. 功率选择:基础功率 ≈ 材料厚度(mm)× 50W/mm,并留安全余量。

  3. 实时监控:配置红外热像仪(测温精度±1)进行闭环温度控制,确保功率波动≤±2%。


综上所述,塑料激光焊接工艺需要针对具体塑料材质来调试其焊接参数,更多塑料激光焊技术应用,敬请关注欧威激光,我们将竭诚为您服务。

1789632507.jpg

欧威激光科技(苏州)有限公司成立于2002年,在激光技术和设备系统的研发制造领域拥有二十多年的研发制造经验。欧威激光科技作为激光塑料焊接设备生产厂家,生产的塑料激光焊接机主要应用于汽车制造、精密电子产品外壳焊接、工业塑料包装、医用塑料件激光焊接等产品领域的塑料激光焊接工作,让我们的塑料激光焊接技术能帮到更多产品提升产品品质!